



प्रमुख उपायहरू
- सीएनसी रबर पाना काट्ने मेसिनहरूले प्रति मिनेट ८० कटको दरले निरन्तर ०-२० मिमी मोटाईको दायरा काट्छन्।
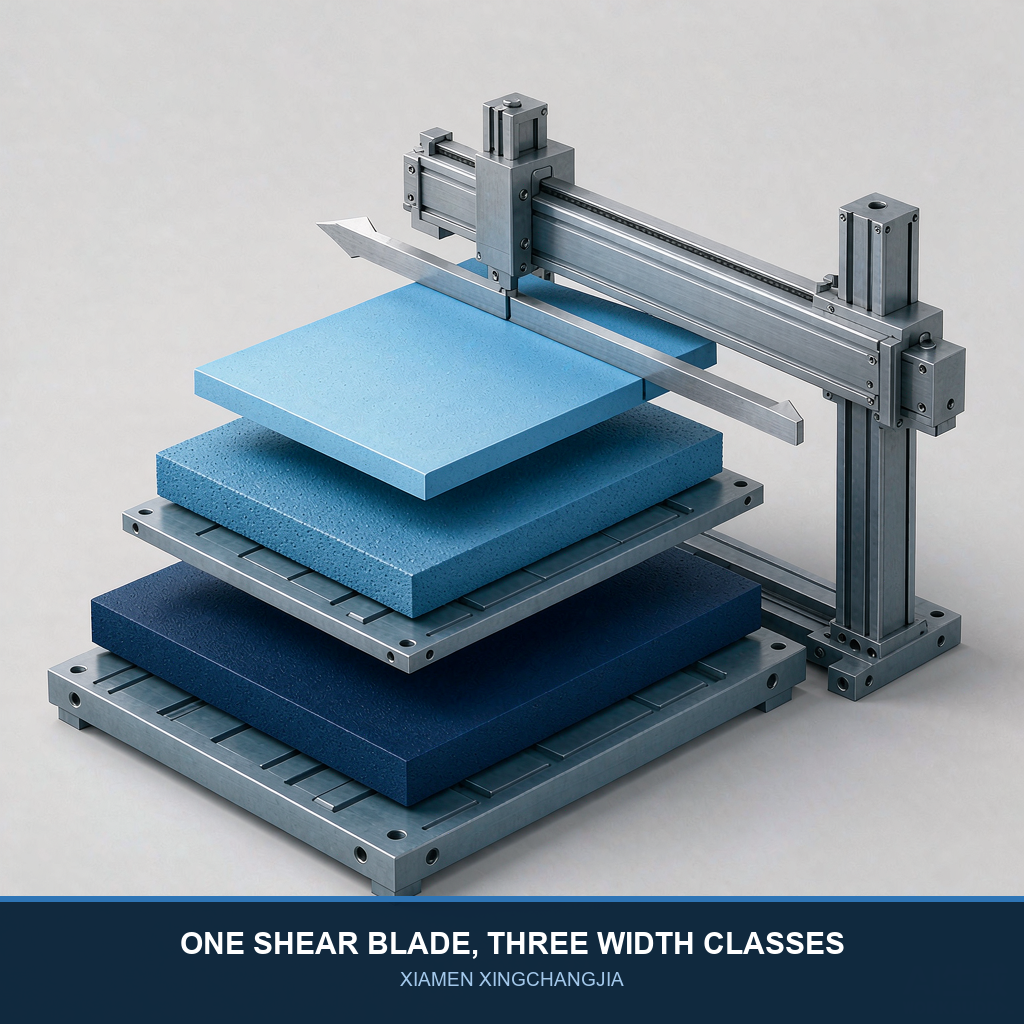
- तीनवटा काम गर्ने चौडाइहरू उपलब्ध छन्: ६०० मिमी, ८०० मिमी र १,००० मिमी बेन्चहरू, सबै ०-१,००० मिमी शियर लम्बाइका साथ।
- सर्भो फिडिङ शुद्धता ०.१ मिमी छ; प्रोफाइल र रिङ कटहरूले ग्यास्केट काट्ने मेसिनमा ०.०५ मिमी समात्छन्।
- चौडाइ भएको मोटर पावर स्केल: ६०० मिमी मोडेलमा १.५ किलोवाट, ८०० र १,००० मिमी मोडेलमा २.५ किलोवाट (४५० देखि १,२०० किलोग्राम)।
छोटो उत्तर:रबर पाना काट्ने मेसिनले ०-२० मिमी बाक्लो पाना स्टकलाई १,००० मिमी सम्मको कार्य चौडाइमा ह्यान्डल गर्छ। तीनवटा बेन्च चौडाइहरू (६०० मिमी, ८०० मिमी र १,००० मिमी) ले ०.१ मिमीको सर्वो फिडिङ शुद्धताका साथ प्रति मिनेट ८० कटको दरले पूर्ण ०-२० मिमी दायरा काट्छन्।फराकिलो, बाक्लो स्टकले बढी मोटर पावर माग गर्ने भएकाले, ८०० र १,००० मिमी मोडेलहरूले ६०० मिमी बेन्चमा १.५ किलोवाट मोटरको सट्टा २.५ किलोवाट ड्राइभ बोक्छन्।
जब कुनै कार्यशाला हातले काट्ने कामबाट स्वचालनमा जान्छ, पहिलो प्रश्न यो हुन्छ कि एउटा मेसिनले सम्पूर्ण पाना सूचीलाई समेट्छ कि समेट्दैन। मेसिनहरू दुई संख्याहरूद्वारा निर्दिष्ट गरिन्छ: अधिकतम मोटाई र अधिकतम चौडाई। ती दुई अंकहरूले तपाईंले काट्ने अरू सबै कुराको क्षमताको घेरा परिभाषित गर्छन्।
यो गाइडले प्रमाणित CNC विशिष्टताहरूबाट त्यो आवरणलाई नक्साङ्कन गर्छ र पाँच-चरण मोडेल-चयन कार्यप्रवाहको साथ समाप्त हुन्छ।
रबर पाना काट्ने मेसिनले कति मोटाईको दायरा ह्यान्डल गर्न सक्छ?
सीएनसी प्लेटफर्मले निरन्तर ०-२० मिमी मोटाईको दायरा काट्छ, र त्यो दायरा चौडाइ मोडेलहरू बीच परिवर्तन हुँदैन।तीनवटै बेन्चहरूले प्रति मिनेट ८० कटको दरले उही ०-२० मिमी स्प्यान काट्छन्, त्यसैले एउटा मेसिनले दोस्रो पटक खरिद नगरी पातलो फिल्म, मध्यम-दायरा ग्यास्केट स्टक र बाक्लो स्ल्याबहरू ढाक्छ।
चक्कु बेभल-प्रकारको शियर डिजाइन भएको विशेष स्टील ब्लेड हो। ब्लेड स्टकमा प्रवेश गर्दा बेभलले घर्षण कम गर्ने भएकाले, कटहरू दायराभरि सफा रहन्छन् र ब्लेड ढिलो लाग्छ। स्लाइडर CNC मेसिन-टूल ग्रेडको उच्च-परिशुद्धता रेखीय गाइड रेलहरूमा चल्छ, त्यसैले काटिएको अनुहारहरू २० मिमी स्ल्याबहरूमा पनि वर्गाकार रहन्छन्।
| मोडेल (बेन्च चौडाइ) | काट्ने मोटाई | कातरको लम्बाइ | कटौती दर | मोटर | खुद तौल | आयाम (मिमी) |
|---|---|---|---|---|---|---|
| ६०० मिमी | ०-२० मिमी | ०-१००० मिमी | ८० कट/मिनेट | १.५ किलोवाट-६ | ४५० किलो | ११०० x १४०० x १२०० |
| ८०० मिमी | ०-२० मिमी | ०-१००० मिमी | ८० कट/मिनेट | २.५ किलोवाट-६ | ६०० किलो | १३०० x १४०० x १२०० |
| १००० मिमी | ०-२० मिमी | ०-१००० मिमी | ८० कट/मिनेट | २.५ किलोवाट-६ | १२०० किलो | १५०० x १४०० x १२०० |
स्रोत: CNC रबर स्ट्रिप काट्ने मेसिन (अनुकूलनयोग्य धातु) को लागि निर्माता विशिष्टताहरू, xmxcjrubber.com।
क्षमता सामग्रीमा पनि निर्भर गर्दछ: प्लेटफर्मले प्राकृतिक रबर, सिंथेटिक रबर, प्लास्टिक र केही कठोरता धातुहरूलाई स्ट्रिप, ब्लक र फिलामेन्टमा काट्छ। १२-२० मिमीको छेउमा कडा यौगिकहरू चक्कुमा कडा झुक्छन्, त्यसैले २.५ किलोवाट मोडेलहरू दिगो बाक्लो-स्टक कामको लागि सुरक्षित विकल्प हुन्।
| मोटाई ब्यान्ड | सामान्य काट्ने व्यवहार | के हेर्ने |
|---|---|---|
| ०-३ मिमी (फिल्म र पातलो पाना) | सबैभन्दा सफा कतरनी, सबैभन्दा कम चक्कु भार | फिडरमा किनारा उठाउँदै पाना कर्ल वा स्थिर क्लिङ |
| ३-१२ मिमी (मध्य-दायरा स्टक) | राम्रो पक्ष; पूर्ण ८० कटौती/मिनेट निरन्तर | बेभल ब्लेडलाई तिखो राख्नुहोस्; क्ल्याम्प प्रेसर पुष्टि गर्नुहोस् |
| १२-२० मिमी (बाक्लो स्ल्याब) | पूर्ण क्षमता, छिटो चक्कु लगाउने क्षमता | २.५ किलोवाट मोडेलहरू प्रयोग गर्नुहोस्; कडा क्ल्याम्पिङले कोणात्मक कटौतीलाई रोक्छ। |
ब्यान्ड व्यवहारले डेलिभर गरिएका परियोजनाहरूमा हाम्रो अनुभवबाट विशिष्ट मूल्यहरू प्रतिबिम्बित गर्दछ।
मोटाईको लागि हेडरूम नियम
यदि तपाईंको आजको सबैभन्दा बाक्लो पाना १५ मिमी छ भने, १५ मिमी मेसिन नकिन्नुहोस्। २० मिमी क्षमता निर्दिष्ट गर्नुहोस् ताकि कम्पाउन्ड परिवर्तनहरूले तपाईंलाई कहिल्यै पनि खामबाट बाहिर धकेल्न नपरोस्।
मेसिनले कति चौडा काट्न सक्छ? चौडाइ क्षमताहरू व्याख्या गरियो
काम गर्ने चौडाइ बेन्चद्वारा तीन चरणमा सेट गरिन्छ —६०० मिमी, ८०० मिमी र १,००० मिमी काम गर्ने चौडाइ, प्रत्येकको ०-१,००० मिमी कतरनी लम्बाइ।बेन्चको चौडाइले आउने पाना कति चौडा हुन सक्छ भनेर सीमित गर्छ; शियर लम्बाइले प्रत्येक समाप्त स्ट्रिप, ब्लक वा फिलामेन्ट कति लामो समयसम्म चल्न सक्छ भनेर सीमित गर्छ।
चौडाइले मेसिनको स्केललाई चलाउँछ। ६०० मिमी बेन्चबाट १,००० मिमी बेन्चमा सर्दा ४५० किलोग्रामबाट १,२०० किलोग्रामसम्मको कुल तौल लाग्छ, किनभने फ्रेम, गाइड रेल र शियर बीम सबै फराकिलो स्प्यानमा कठोरता कायम राख्न बढ्छन्। त्यसैले चौडाइ अपग्रेडहरू किन्न, ढुवानी गर्न र स्थापना गर्न बढी खर्च लाग्छ, त्यसैले पहिलो पटक सही छनौट गर्नु महत्त्वपूर्ण हुन्छ।
१,००० मिमी भन्दा चौडा पानाहरूको लागि, मानक कार्यप्रणाली दुई-चरण हो: पानालाई बेन्च चौडाइमा घटाउनुहोस्रबर स्लिटर काट्ने मेसिन, त्यसपछि CNC बेन्चमा लेनहरूलाई लम्बाइमा क्रस-काट्नुहोस्। दुई दायाँ आकारका मेसिनहरूले एउटा ओभरलोडेड मेसिनलाई हराउँछन्, किनभने ठूलो आकारको पानालाई साँघुरो बेन्चमा जबरजस्ती गर्दा स्क्युड कट र फिडर जाम हुन्छ।
२०% चौडाइको नियम
मोडेल छनोट गर्नु अघि आफ्नो सबैभन्दा चौडा पानामा लगभग २०% चौडाइको हेडरूम थप्नुहोस्। ८५० मिमी अधिकतम पानाले १,००० मिमी बेन्चलाई औंल्याउँछ, ८०० मिमी बेन्च यसको सीमामा होइन।
मोटाई र चौडाई कसरी अन्तरक्रिया गर्छ: वास्तविक क्षमता खाम
मोटाई र चौडाई स्वतन्त्र सीमा होइनन्; तिनीहरू एउटै क्षमताको खाममा मिल्छन्। मोटर तालिकाले यो देखाउँछ: १.५ किलोवाट ड्राइभले ६०० मिमी बेन्चको सेवा गर्दछ, जबकि दुबै फराकिलो बेन्चहरूलाई २.५ किलोवाट चाहिन्छ।क्रस-सेक्शन काट्दा (चौडाइलाई मोटाईले गुणा गर्दा) शियर फोर्स बढ्दै जाने भएकोले, सबैभन्दा चौडा, बाक्लो कामहरूले चक्कु र फ्रेमलाई सबैभन्दा कडा लोड गर्छन्।
वास्तविक अर्डरहरू कहाँ पुग्छन्? विगत तीन वर्षमा डेलिभर गरिएका परियोजनाहरूमा, लगभग ७०% पाना अर्डरहरू ३ मिमी र १२ मिमी बाक्लो बीचमा खसेका छन्, र लगभग ८०% ८०० मिमी चौडाइमा वा सोभन्दा कम रहे (हाम्रो अनुभवबाट विशिष्ट मानहरू)। त्यसैले ८०० मिमी मोडेल सबैभन्दा अनुरोध गरिएको कन्फिगरेसन हो: यसले ६०० किलोग्राममा २.५ किलोवाट मोटरको साथ खामको मध्य-दायरा समेट्छ।
शुद्धता खामभरि रहन्छ। सर्भो फिडिङ प्रणालीले स्टकलाई ०.१ मिमीमा राख्छ, टच-स्क्रिन प्यानलमा स्वचालित गणना र अलार्म प्रकार्यहरू सहित। यदि तपाईंको सहनशीलता सिधा कटहरूमा ०.१ मिमी भन्दा कडा छ भने, उत्तर प्रोफाइल मेसिन हो:XCJ-QGJ2-180# रबर ग्यास्केट काट्ने मेसिन१-२० मिमी स्टकबाट रिंगहरू र प्रोफाइल गरिएका भागहरूमा ०.०५ मिमी शुद्धता (सर्भो ०.०१ मिमी, लिड स्क्रू ०.०२ मिमी) राख्छ।
तपाईंको पानाहरू सही मेसिनमा मिलाउन पाँच चरणहरू
उद्धरण अनुरोध गर्नु अघि यो अनुक्रम प्रयोग गर्नुहोस्, किनकि यसले अस्पष्ट भाग रेखाचित्रलाई सटीक मोडेल छनोटमा परिणत गर्दछ:
- आफ्नो पानाको खाम सूचीबद्ध गर्नुहोस्।आजको सबैभन्दा धेरै बिक्री हुने भाग मात्र नभई, तपाईंले चलाउने प्रत्येक कम्पाउन्डमा अधिकतम मोटाई, आगमन पाना चौडाइ र समाप्त भागको लम्बाइ रेकर्ड गर्नुहोस्।
- २०% चौडाइको हेडरूम थप्नुहोस्।माथिको नियम सबैभन्दा चौडा पानामा लागू गर्नुहोस्, र सम्बन्धित बेन्च पुष्टि गर्नुहोस्: ६०० मिमी, ८०० मिमी वा १,००० मिमी।
- मोटर पावर विरुद्ध मोटाई ब्यान्ड जाँच गर्नुहोस्।यदि धेरैजसो काम १२ मिमी र २० मिमी बीचमा छ भने, २.५ किलोवाटको मोडेल छनौट गर्नुहोस्; पातलो र मध्यम-दायरा स्टकको लागि १.५ किलोवाट ड्राइभ आरक्षित गर्नुहोस्।
- तपाईंको शुद्धता आवश्यकता प्रमाणित गर्नुहोस्।स्ट्रेट सियर कटहरू ०.१ मिमी फिडिङ शुद्धतामा चल्छन्; ०.१ मिमी भन्दा कम प्रोफाइल वा रिङ वर्कलाई ०.०५ मिमी ग्यास्केट काट्ने प्लेटफर्म चाहिन्छ।
- सामग्री र विशेष विशिष्टताहरू पुष्टि गर्नुहोस्।प्राकृतिक रबर, सिंथेटिक रबर, प्लास्टिक र केही धातुहरू सबै CNC लाइनमा काटिएका हुन्छन्, र मानक तालिका बाहिरका खामहरूका लागि विशेष विशिष्टताहरू उपलब्ध छन्।
खामको चरम सीमामा काट्ने समस्याहरूको निदान
धेरैजसो कट दोषहरू क्षमता सीमा नजिकै सञ्चालन हुने क्रममा हुन्छन्, त्यसैले यो तालिकाले निम्त्याउने र समाधान गर्ने सबैभन्दा सामान्य किनारा दोषहरू नक्साङ्कन गर्दछ:
| समस्या | सम्भावित कारण | समाधान |
|---|---|---|
| काटिएको किनारमा गड्ढे वा तान्ने चिन्हहरू | बेभल ब्लेड बिग्रिएको; काट्ने क्रममा घर्षण बढ्दै गएको | विशेष स्टील चक्कुलाई पुन: तिखार्नुहोस् वा बदल्नुहोस् |
| बाक्लो स्टकमा किनारा स्मियर वा पग्लनुहोस् | १२-२० मिमी कम्पाउन्डको लागि स्ट्रोक दर धेरै उच्च छ। | कटिङ दर घटाउनुहोस्; २.५ किलोवाट मोडेल प्रयोगमा छ कि छैन भनी प्रमाणित गर्नुहोस्। |
| ०.१ मिमी भन्दा माथिको आयामी बहाव | तेलयुक्त वा धुलो लागेको पाना सतहहरूमा रोलर स्लिप फिड गर्नुहोस् | रोलरहरू सफा गर्नुहोस्; सर्वो फिड प्रणाली पुन: शून्य गर्नुहोस् |
| कोणात्मक, गैर-वर्ग कटौतीहरू | पाना समतल रूपमा क्ल्याम्प गरिएको छैन; किनारा उठाउँदै कर्ल गर्नुहोस् | स्टक समतल गर्नुहोस् र क्ल्याम्प प्रेसर बढाउनुहोस् |
| पानाको चौडाइ भन्दा साँघुरो काट्छ | बेन्चमाथि चादर झुण्डिएको छ; गलत मोडेल छनौट गरिएको छ | बेन्चको आकार बढाउनुहोस् वा पहिले नै स्लिट गरिएको चौडा स्टक बनाउनुहोस् |
निदान जोडीहरू बिक्री पछिको समर्थनमा हाम्रो अनुभवबाट विशिष्ट मानहरू हुन्।
क्षमता र अपरेटर सुरक्षा यहाँ एकसाथ ईन्जिनियर गरिएको छ: मेसिनले चक्कु अत्याधुनिक सेन्सर, फिड रोलर सेन्सर र सुरक्षा ढोका इन्टरलक बोक्छ। सुरक्षा दायित्वहरूको लागि, OSHA कोमेसिन सुरक्षा निर्देशनधेरैजसो लेखा परीक्षकहरूले लागू गर्ने सन्दर्भ हो, रISO 9000 परिवारगुणस्तर प्रणालीले यी खामहरूमा निर्भर मर्मत अनुशासनलाई कायम राख्छ।
निष्कर्ष: खाम किन्नुहोस्, पार्टपुर्जा होइन
०-२० मिमी गुणा १,००० मिमी क्षमताको खामले एउटै खरिदमा रबर पानाहरूको कामको अधिकांश भाग समेट्छ।बेन्चलाई तपाईंको सबैभन्दा चौडा पाना प्लस २०% सँग मिलाउनुहोस्, मोटरलाई मोटाई ब्यान्ड पछ्याउन दिनुहोस्, र सहनशीलताको माग हुँदा मात्र ०.०५ मिमी प्रोफाइल मेसिनमा जानुहोस्। तीन मोडेलहरूले समान कतरनी लम्बाइ, दर र शुद्धता साझा गर्ने भएकाले, पछि चौडाइ अपग्रेड गर्नु भनेको लाइन पुन: इन्जिनियर गर्नु होइन, एउटा मेसिन परिवर्तन गर्नु हो।
समीक्षा गर्नुहोस्रबर काट्ने मेसिन वर्गवा हामीलाई तपाईंको पाना सूची सूची पठाउनुहोस् — हाम्रो इन्जिनियरिङ टोलीले यसलाई क्षमता तालिकासँग मिलाएर नक्सा गर्नेछ र विशेष विशिष्टताहरू सहित सही मोडेल पुष्टि गर्नेछ।
सम्बन्धित उपकरण जानकारी
•सीएनसी रबर स्ट्रिप काट्ने मेसिन (अनुकूलनयोग्य धातु)— यस लेखमा क्षमता तालिका पछाडिको ६००/८००/१,००० मिमी प्लेटफर्म।
•रबर स्लिटर काट्ने मेसिन— बेन्च भन्दा चौडा पानाहरूको लागि पहिलो चरणको चौडाइ घटाउने।
•रबर ग्यास्केट काट्ने मेसिन XCJ-QGJ2-180#— १-२० मिमी स्टकबाट रिंग र सिलहरूको लागि ०.०५ मिमी प्रोफाइल शुद्धता।
•सिलिकन काट्ने मेसिनको श्रेणी— समर्पित सिलिकन पाना र प्रोफाइल काट्ने लाइनहरू।
बारम्बार सोधिने प्रश्नहरू: रबर पाना काट्ने क्षमताहरू
रबर पाना काट्ने मेसिनले काट्न सक्ने अधिकतम मोटाई कति हुन्छ?
मेसिनले कति पाना चौडाइ ह्यान्डल गर्न सक्छ?
काम गर्ने चौडाइ तीन चरणमा आउँछ: ६०० मिमी, ८०० मिमी र १,००० मिमी, प्रत्येकमा समाप्त टुक्राको लागि ०-१,००० मिमी शियर लम्बाइ हुन्छ। तपाईंको बेन्च भन्दा चौडा पानाहरू पहिले रबर स्लिटर काट्ने मेसिनमा घटाउनुपर्छ, त्यसपछि CNC प्लेटफर्ममा लम्बाइमा क्रस-कट गर्नुपर्छ।
के एउटै मेसिनले पातलो र बाक्लो दुवै रबरका पाताहरू काट्न सक्छ?
रबर पाता काट्ने मेसिन कतिको सही छ?
के यसले सिलिकन पानाहरू पनि काट्न सक्छ?
पानाको चौडाइले मैले कुन मोडेल किन्नु पर्छ भन्ने कुरालाई कसरी असर गर्छ?
सियामेन झिङ्चाङजिया गैर-मानक स्वचालन उपकरण कं, लिमिटेड
तल्ला 1, भवन 13, हुली औद्योगिक पार्क, Meixidao, Tongan, Xiamen चीन
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
प्रकाशित: अक्टोबर २०२६ | अन्तिम पटक प्रमाणित: अक्टोबर २०२६
पोस्ट समय: अक्टोबर-१३-२०२६